
 Главная

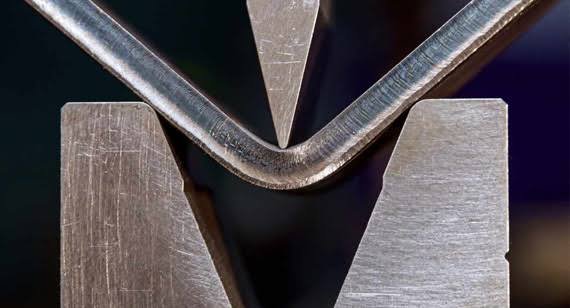
Высокоточная гибка листового металла нужна там, где от детали зависит сборка, внешний вид и работа всего изделия. Это не просто сгибание заготовки под углом. Речь идет о повторяемом процессе, где каждый элемент получает заданную форму с минимальными отклонениями. Такой подход востребован в приборостроении, электротехнике, производстве корпусов, кронштейнов, панелей и других деталей. Заказчику важно понимать, какие параметры влияют на результат и как их обсуждать с исполнителем.
Чтобы разобраться в нюансах, стоит обратиться к техническим материалам, то вся информация представлена подробнее на сайте. В них обычно собраны сведения о допусках, инструменте и контроле качества. Но общая логика процесса понятна и без сложных терминов. Если производитель правильно подбирает оборудование и оснастку, детали получаются предсказуемыми. Если нет, даже небольшое отклонение может испортить сборку.
Что считают высокоточной гибкой
Высокоточная гибка начинается с повторяемости. Одна и та же деталь в партии должна получаться с одинаковым углом, радиусом и длиной полки. Для одних производств достаточно отклонения в десятые доли градуса. Для других важны сотые. Все зависит от назначения изделия и толщины металла.
Еще один признак точности — стабильность по всей длине гиба. Если лист длинный, малейший перекос становится заметен. Он проявляется на сборке, в зазорах или при установке крепежа. Поэтому современные станки оснащают системами компенсации и измерения. Они помогают удерживать параметры в заданном коридоре.
Третий момент — аккуратность поверхности. Царапины, вмятины и следы инструмента не всегда влияют на геометрию, но часто переводят деталь в брак. Особенно если речь идет о видимых элементах корпуса или лицевой панели. Здесь важны чистота инструмента, защитные пленки и правильная настройка прижимов.
Ключевые параметры точности
В техническом задании обычно фиксируют несколько основных требований. Они определяют, сможет ли производство выполнить заказ без лишних доработок. Чем яснее эти пункты, тем меньше споров на приемке.
Перед списком стоит отметить, что разные детали требуют разного набора контроля. Где-то достаточно проверить угол и длину полки. Где-то добавляют радиус, соосность отверстий и плоскостность.
• Угол гиба и допуск на него. Именно этот параметр чаще всего влияет на сборку.
• Внутренний радиус. Он зависит от толщины металла, пуансона и пластичности материала.
• Длина полок и расстояние до отверстий. Эти размеры связаны с разверткой заготовки.
• Повторяемость в партии. Она показывает, насколько стабильно станок держит настройку.
• Качество кромок и поверхности. Сюда входят заусенцы, вмятины и следы инструмента.
• Плоскостность базовых поверхностей. Она важна для деталей, которые ставятся на плоскость.
После списка нужно добавить, что допуски не существуют отдельно от материала. Один и тот же станок по-разному ведет себя с мягкой сталью, нержавейкой или алюминием. Поэтому универсальных цифр нет. Есть диапазоны, которые подтверждаются пробной гибкой.
Почему появляется погрешность
Главный источник отклонений — упругое восстановление металла. После снятия нагрузки материал пытается вернуться к исходной форме. Это называют пружинением. Величина зависит от марки сплава, толщины, радиуса и состояния кромки. Чем прочнее металл, тем сильнее он пружинит.
Второй фактор — разброс толщины листа. Даже в одной партии толщина может немного отличаться. Для тонкого металла это особенно заметно. Станок настраивают по номиналу, а фактическая заготовка идет с отклонением. В результате угол получается не тем, который ждали.
Третий фактор — состояние оснастки. Износ пуансона и матрицы меняет геометрию ручья. Иногда это происходит постепенно и незаметно. Поэтому на производствах ведут учет наработки инструмента и периодически проверяют его размеры.
Еще один момент — человеческий фактор. Оператор может неправильно выставить задний упор, перепутать программу или не учесть направление проката. Однако на станках с ЧПУ влияние человека снижается. Главное — корректная подготовка управляющей программы.
Оборудование и оснастка
Высокоточная гибка опирается на три составляющие. Это станок, инструмент и программное обеспечение. Если хотя бы одна часть слабая, результат будет нестабильным. Хороший пресс сам по себе не спасет от плохой матрицы. И наоборот.
Современные листогибы с ЧПУ управляют положением траверсы, задними упорами и компенсацией прогиба. Гидравлические и сервогидравлические системы дают плавный ход. Электрические станки отличаются экономичностью и точностью на тонких материалах. Выбор зависит от толщины, длины и серийности.
Оснастка делится на стандартную и специальную. Для простых углов хватает универсальных пуансонов и матриц. Для сложных профилей делают индивидуальный инструмент. Он может иметь несколько ручьев, радиусные вставки или защитные покрытия. Покрытие уменьшает трение и продлевает срок службы.
Программное обеспечение рассчитывает развертку и порядок гибов. Оно учитывает K-фактор, радиус, толщину и свойства материала. Хорошая программа помогает избежать столкновений инструмента с заготовкой. Это особенно важно для деталей сложной формы.
Материалы и их поведение
Разные металлы ведут себя по-разному. Холоднокатаная сталь предсказуема и хорошо гнется. Нержавеющая сталь прочнее, сильнее пружинит и требует большего усилия. Алюминий мягче, но склонен к трещинам при малом радиусе. Медь и латунь пластичны, однако могут оставлять следы на инструменте.
Для каждого материала подбирают радиус. Слишком маленький радиус ведет к растяжению наружных волокон. Слишком большой не всегда допустим по конструкции. Оптимальное значение часто лежит в диапазоне от половины до одной толщины листа. Но это ориентир, а не жесткое правило.
Направление проката тоже имеет значение. Если линия гиба идет поперек волокон, риск трещин выше. При гибке вдоль волокон материал ведет себя спокойнее. Этот нюанс учитывают при раскрое. Иногда достаточно повернуть деталь на заготовке, чтобы получить устойчивый результат.
Термообработка и покрытия добавляют сложности. Оцинковка может растрескиваться на сгибе. Порошковая краска требует аккуратной маскировки. Полимерные пленки защищают поверхность, но иногда мешают точной настройке. Все это обсуждают до запуска партии.
Подготовка к производству
Качественная гибка начинается с чертежа. Если в документе указаны только внешние размеры, производству придется додумывать. Лучше давать 3D-модель или подробный чертеж с базовыми поверхностями. Тогда специалист правильно построит развертку и выберет порядок операций.
На этапе подготовки рассчитывают компенсацию гиба. Она зависит от материала, толщины, радиуса и угла. Ошибка в расчете приводит к неверной длине заготовки. Деталь может не попасть в размер по полкам. Иногда это исправляют подгонкой, но в серии такой путь слишком дорогой.
Пробная гибка остается полезным этапом. Она показывает фактическое пружинение и качество поверхности. По результатам корректируют программу и инструмент. Для крупных партий пробный образец экономит время и материал. Для единичных деталей иногда достаточно опытного оператора и простой оснастки.
Еще стоит продумать транспортировку и хранение. Тонкие детали легко повредить после гибки. Их укладывают на подкладки, защищают пленкой или используют специальную тару. Это не влияет на сам процесс, но влияет на итоговую приемку.
Контроль качества
Контроль начинается с первого образца. Его проверяют по всем критичным размерам. Затем измерения повторяют в процессе партии. Для этого используют шаблоны, угломеры, штангенциркули и координатные машины. Для сложных деталей применяют оптические системы.
Важна не только геометрия. Проверяют отсутствие трещин, заломов и глубоких рисок. Особое внимание уделяют зонам растяжения. Там чаще появляются дефекты. Если деталь несет нагрузку, наличие трещины недопустимо даже при идеальном угле.
Документация помогает разбирать спорные случаи. В протоколе фиксируют параметры станка, номер инструмента и результаты замеров. Если отклонение выходит за допуск, ищут причину. Это может быть износ оснастки, смена партии металла или ошибка программы.
На некоторых производствах используют статистическое управление процессом. Оно показывает тенденцию до появления брака. Например, угол начинает постепенно уходить в плюс. Оператор вовремя корректирует настройку. Такой подход снижает потери и делает цену предсказуемой.
Что уточнить перед заказом
Заказчику полезно заранее определить критичные размеры. Не все параметры одинаково важны. Если деталь декоративная, главным может быть внешний вид. Если деталь силовая, важнее геометрия и отсутствие трещин. Это помогает производству расставить приоритеты.
Стоит обсудить материал и его состояние. Иногда заказчик выбирает марку по справочнику, но не учитывает поставщика. Разные партии могут вести себя по-разному. Хорошо, если есть возможность проверить образец до основной партии.
Нужно уточнить объем и сроки. Крупная серия требует стабильной оснастки и настройки. Мелкая серия может быть выгоднее на универсальном инструменте. Если сроки жесткие, лучше заранее заложить время на пробную гибку и корректировку.
И еще один момент. Не стоит скрывать от производства назначение детали. Чем больше контекста, тем точнее решение. Иногда небольшая конструктивная правка снижает стоимость и повышает качество. Это выгодно обеим сторонам.
Как выбрать исполнителя
Первый критерий — оборудование. Но смотреть нужно не только на модель станка. Важны состояние, обслуживание и наличие нужной оснастки. Старый пресс с хорошим инструментом иногда дает лучший результат, чем новый без подготовки.
Второй критерий — опыт с похожими материалами. Если производство часто работает с нержавейкой, оно знает ее пружинение. Если с алюминием, учитывает риск трещин. Опыт проявляется в вопросах, которые задает технолог. Он уточняет радиус, направление проката и допуски.
Третий критерий — прозрачность контроля. Хорошо, когда исполнитель показывает результаты замеров и готов обсуждать отклонения. Плохо, когда все держится на словах. Документы и образцы снимают большинство сомнений.
Четвертый критерий — готовность к пробной партии. Она показывает реальные возможности. По одному образцу можно оценить качество кромок, стабильность угла и аккуратность упаковки. Это небольшая инвестиция перед крупным заказом.
Экономика и сроки
Цена высокоточной гибки складывается из нескольких частей. Это подготовка программы, наладка, работа станка, инструмент и контроль. Чем сложнее деталь, тем больше времени уходит на первый образец. В серии стоимость одной детали снижается.
Оснастка может быть значительной статьей. Универсальный инструмент дешевле, но не всегда дает нужный профиль. Специальный инструмент точнее, однако требует изготовления. Если деталь нужна один раз, специальная оснастка может быть невыгодна. Если серия повторяется, вложения окупаются.
Сроки зависят от загрузки производства. Иногда быстрее сделать на другом станке, но с чуть большим допуском. Иногда лучше подождать и получить стабильный результат. Этот выбор зависит от задачи. Здесь нет универсального совета.
Стоит помнить, что высокая точность не всегда равна высокой стоимости. Иногда правильная подготовка чертежа и пробный образец экономят больше, чем поиск самого дешевого исполнителя. Брак и переделки обходятся дороже.
Высокоточная гибка листового металла — это сочетание расчета, оборудования, оснастки и контроля. Результат зависит от материала, программы и квалификации оператора. Чем раньше заказчик и производство обсудят критичные параметры, тем выше шанс получить деталь с первого раза.
Не стоит ждать от гибки невозможного. Любой металл имеет упругое восстановление. Любой станок имеет свои пределы. Но грамотный подход позволяет удерживать отклонения в узком коридоре. И тогда детали собираются без лишней подгонки, а внешний вид остается аккуратным.
Если партия повторяется, процесс можно сделать еще стабильнее. Для этого ведут записи по инструменту, материалу и настройкам. Со временем накапливается практика, которая работает лучше любой теории. Главное — не оставлять точность на случай.